山东雷铭智能装备有限公司数控加工设备与工业机器人配套方案
当数控机床的精度遇上工业机器人的柔性,制造现场的效率瓶颈往往不在单机性能,而在设备间的协同逻辑。山东雷铭智能装备有限公司在服务汽车零部件、工程机械及精密模具行业的过程中发现,多数车间并非缺少好设备,而是缺少一套将加工中心、车铣复合与上下料机器人、视觉检测系统真正“拧成一股绳”的配套方案。今天我们从产线落地的角度,聊聊数控加工设备与工业机器人配套的那些关键细节。
配套方案的核心:不止是“机器换人”
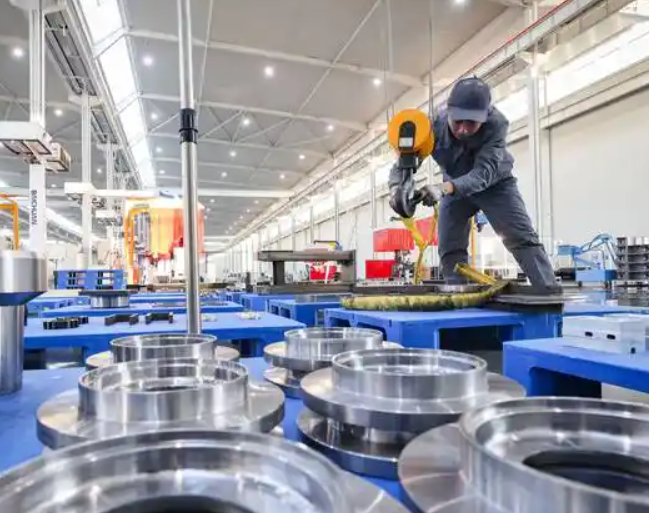
很多企业误以为购入几台六轴机器人,再连上数控机床就是自动化。实际上,山东雷铭智能装备有限公司在承接智能生产线定制项目时,首先要做的是工艺节拍分析——比如某型液压阀体需要车削、钻攻、去毛刺三道工序,若机器人单纯模仿人工搬运,节拍反而比人工慢15%。真正的配套设计,要重新规划工序顺序,让机器人负责高频率的短程搬运,同时利用机床内部主轴等待时间完成翻转和清洁动作,这样才能将单件综合效率提升30%以上。
从夹具到通讯:容易被忽视的“硬骨头”
实操中,最影响配套成功率的往往不是机器人本体,而是末端治具与机床通讯协议。我们的技术团队在现场改造时,遇到过某客户使用FANUC机器人配合西门子828D系统,因PROFINET握手信号延迟导致上下料碰撞报警。解决方案是改用I/O点硬接线加旁路延时逻辑,并重新设计气动夹爪的夹持补偿量——针对毛坯公差±0.5mm的铸造件,夹爪需要带浮动定位机构,否则极易造成薄壁件变形。这些细节,恰恰是**山东雷铭智能装备有限公司:自动化机械设备**长期积累的实战经验所在。
在规划数控加工设备与工业机器人配套方案时,推荐按以下步骤落地:
- 第一步:进行现有机床的主轴负载与换刀时间统计,找出非切削时间占比超过25%的工序;
- 第二步:根据零件重量和节拍要求选择机器人负载(建议预留20%余量),并核算地轨或倒挂安装的行程干涉区;
- 第三步:与机床厂商确认外部自动门、卡盘夹紧信号、刀具寿命管理的开放接口,避免后期加装传感器;
- 第四步:先做离线仿真(如Process Simulate),验证机器人轨迹与机床防护门开启角度无碰撞,再进入实物调试。
以我们近期完成的一个差速器壳体生产线为例,原方案采用两台立加人工上下料,每班需2名操作工,单件节拍4分20秒。改造后采用一台关节机器人服务两台机床,配套自动料仓和翻转台,节拍压缩至3分05秒,且夜间可实现30分钟无人值守运行。对比数据如下:人工方案的日产量约110件,不良率0.8%;而机器人配套方案的日产量达到155件,不良率降至0.3%,同时释放的劳动力可转岗至质检和刀具管理。
值得强调的是,**设备改造升级**并非一味追求高速高精。山东雷铭智能装备有限公司在针对老式机床(如发那科0i-MD系统)做配套时,常采用外置PLC桥接方式,利用宏程序变量读取机床坐标,避免更换昂贵的主控板。这种“低成本嫁接”模式,能让传统设备投资回报周期缩短至1.5年以内——对于预算有限的中小企业,比整体换新更务实。
结语:配套方案是系统工程,不是简单拼凑
数控加工设备与工业机器人的配套,本质是机械结构、电气控制、软件逻辑与生产管理的深度耦合。山东雷铭智能装备有限公司在**工业机器人配套**与**智能生产线定制**领域,坚持从工艺源头介入,而非单纯卖设备。若您的产线正面临上下料频繁、人工成本高企或质量波动大的问题,不妨先统计现有设备的实际切削时间占比——低于60%时,自动化配套的潜力就很大了。我们愿意提供从方案评估到落地调试的全周期技术支持,让每一台机床都发挥出应有的产能极限。