数控加工设备与工业机器人配套的选型对比分析
数控加工设备与工业机器人的配套选型,向来是智能产线规划中最考验功力的环节。很多企业在设备改造升级时,往往只关注单机精度,却忽视了设备间的节拍匹配与信号交互逻辑。山东雷铭智能装备有限公司在承接自动化机械设备项目时,经常遇到客户拿着“高配”方案来谈“低效”需求——这本质上不是设备不好,而是配套逻辑出了问题。
配套选型的核心:节拍与刚性的动态平衡
工业机器人作为上下料单元,其**重复定位精度(±0.05mm以内)** 与数控加工设备的**主轴响应时间**必须形成闭环。举例来说,一台加工中心若换刀时间在3.2秒,机器人抓取节拍就应控制在2.8秒以内,否则会形成等待浪费。我们在为某液压件客户做智能生产线定制时,实测发现其原有桁架机械手与CNC的通讯协议存在3秒延迟,改造后替换为支持EtherCAT总线的机器人配套方案,整体节拍提升18%。
实操选型的三个硬指标
- 接口兼容性:必须确认机器人控制柜是否支持与数控系统(如FANUC、西门子、三菱)进行Profinet/Profibus直连,避免中间加装转换模块引入故障点。
- 负载与惯量比:当加工件重量超过机器人额定负载的70%时,建议选用带附加轴或地轨的机型,否则长期运行会导致减速机磨损加剧。
- 安全区协同:利用安全PLC实现机器人运行范围与机床防护门的互锁逻辑,这比单纯依赖传感器更可靠。
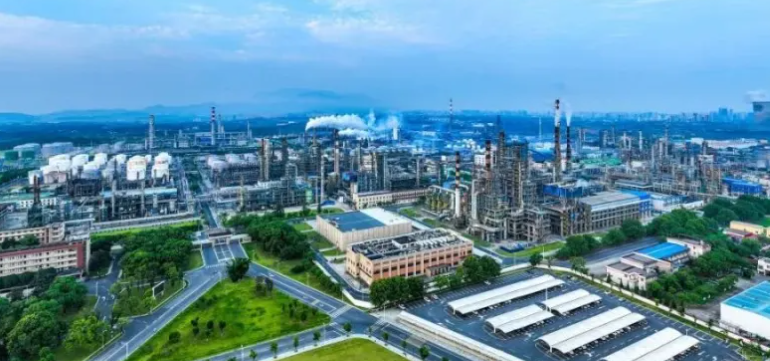
从实际项目数据看,山东雷铭智能装备有限公司在近三年完成的27条自动化机械设备改造中,采用“机器人+数控车床”配套方案的平均故障停机时间从每月6.4小时降至1.2小时。而单纯升级数控加工设备(不联动机器人)的客户,其效率提升仅维持在12%左右,远低于联动方案的31%。这组对比很直观地说明了配套选型的重要性。
另一个常被忽略的细节是**刀具寿命与机器人路径的重合度**。如果机器人送料路径与排屑器方向冲突,铁屑飞溅会频繁触发光电保护,导致非计划停机。我们通常建议在仿真阶段就导入机床实际切削轨迹数据,而非使用通用模型。比如在曲轴加工线上,采用倒挂式机器人配合倾斜床身车床,可使排屑流畅度提升40%,且维护空间更充裕。
数据对比:单机自动化 vs 机器人联动
- 单台数控车床(人工上下料):单件节拍约4.5分钟,人工成本0.8元/件,换班间隙停机15分钟
- 机器人配套数控车床(含料仓):单件节拍3.1分钟,人工成本0.2元/件,连续运行20小时无需干预
以年产10万件的小型壳体零件为例,联动方案每年可节省直接人工约6万元,加上良品率提升带来的隐性收益,投资回报周期通常控制在14-18个月。山东雷铭智能装备有限公司在设备改造升级服务中,会先对客户的现有数控加工设备进行精度检测与剩余寿命评估,再决定是保留原机床加装机器人,还是整体替换为高刚性车削中心。这种“量体裁衣”的做法,能让企业在不牺牲加工柔性的前提下,获得最经济的自动化升级路径。
最后提醒一点:选择工业机器人配套时,不要盲目追求六轴。对于盘类、轴类等规则零件,**四轴关节机器人或龙门式桁架**在性价比和稳定性上往往更优。我们在某农机配件厂的项目中,使用两台四轴机器人配合双主轴车床,通过优化抓取姿态,实现了正反面一次装夹完成,彻底消除了二次定位误差。这种深度匹配,才是数控加工设备与机器人配套的真正价值所在。