数控加工设备与工业机器人配套协同作业的技术要点分析
数控加工设备与工业机器人配套:从“单机自动化”到“产线协同”的关键跃迁
在机加工行业摸爬滚打多年,一个明显的趋势是:单纯采购一台高精度数控车床或加工中心,已经无法在成本与交付周期上建立优势。山东雷铭智能装备有限公司在为客户做设备改造升级时发现,真正的瓶颈往往不在单机效率,而在机床与上下料、测量、码垛等环节的衔接断层。工业机器人配套的价值,正是填补这个断层。
以我们服务过的某液压件工厂为例,将一台立式加工中心与六轴机器人组成柔性单元后,单件流时间从原来的12分钟压缩到7分半,但这只是理想状态下的数据。实际协同作业中,节拍匹配是第一个要解决的硬指标——机器人手腕负载下的运动轨迹速度(通常设定在最大速度的70%-85%)必须与机床的切削循环时间(比如重切削180秒,精加工90秒)形成整数倍关系,否则必然出现“人等机”或“机等人”的浪费。
协同作业的技术要点:接口、信号与安全区
配套协同不是简单把机器人底座焊在机床旁边。山东雷铭智能装备有限公司在智能生产线定制项目中,必须严格处理三类接口:机械接口(抓手工装与机床工作台T型槽的定位精度需控制在±0.02mm以内)、电气接口(机器人I/O模块与数控系统PLC的Profinet或EtherCAT通讯,建议硬线互锁信号响应时间低于50ms)、以及软件接口(刀具寿命管理、工件加工程序号自动调用的数据交互)。
安全逻辑是另一个常被低估的环节。当机器人进入机床加工区域时,不仅需要安全光栅和门锁,更要在数控系统侧设计“双重确认”信号——即机器人发出“已到达待机位”信号后,机床主轴才能执行定向停止和松刀动作。否则,哪怕一次信号干扰,都可能导致撞机事故。
常见问题与实战调整:别让震动和碎屑拖后腿
运行三个月后,最常见的故障不是电气,而是机械振动传递。机器人高速搬运时产生的惯性冲击会通过地脚螺栓传导至机床床身,直接影响精加工表面粗糙度(实测可能从Ra1.6恶化到Ra3.2)。解决方案不是加橡胶垫,而是重新做独立基础坑,或在机器人底座下增加调平垫铁并二次灌浆,同时将机床水平调整精度收紧到0.03mm/m。
另外,排屑与冷却液飞溅是影响机器人抓取稳定性的隐形杀手。我们建议在数控加工设备的防护罩开口处加装柔性挡帘,并在机器人夹爪上设计吹气清洁功能——每次抓取前用0.6MPa压缩空气吹扫定位面,能有效防止铝屑或铁屑造成定位偏差。以下要点值得重点关注:
- 机器人控制柜应远离机床切削液雾化范围,至少保持1.5米以上,且柜体防护等级不低于IP54。
- 建议在机器人第六轴法兰盘安装碰撞传感器,阈值设定为额定负载的120%,避免异常卡滞时损坏主轴。
- 程序联动时,启用数控系统的“外部启动”功能,并设置1秒的等待确认窗口,防止信号抖动。
对于正在考虑引入自动化机械设备的企业,我的建议是先做设备改造升级评估,而非直接购买新线。很多2018年后的国产加工中心都预留了外部自动化接口,通过加装I/O扩展模块和修改梯形图逻辑,就能实现与机器人的握手通讯,投资成本仅为新购设备的40%左右。
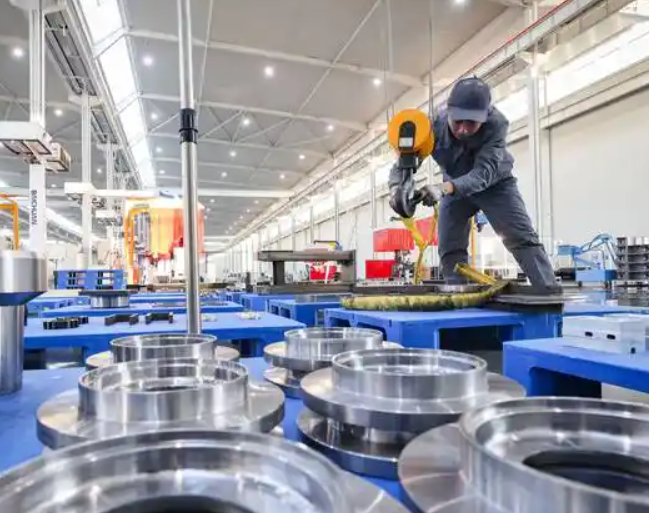
山东雷铭智能装备有限公司在实施工业机器人配套项目时,始终坚持“先测评后设计”的原则——实测机床开关门时间、主轴加减速特性、夹具干涉区尺寸,再反推机器人选型和轨迹规划。协同作业的精度与稳定性,最终取决于这些细节的反复打磨。如果您正在为现有产线的衔接效率发愁,不妨从上述几个技术点入手自查,往往能发现被忽略的优化空间。