山东雷铭智能装备有限公司数控加工设备精度控制与误差补偿技术解析
📅 2026-09-16
🔖 山东雷铭智能装备有限公司:自动化机械设备,智能生产线定制,数控加工设备,工业机器人配套,设备改造升级
数控加工设备的精度表现,直接决定零件一致性上限。山东雷铭智能装备有限公司在长期交付自动化机械设备与数控加工设备的过程中,积累了一套从热变形抑制到伺服动态补偿的完整精度控制方法。本文从工程实践角度拆解关键环节。
精度控制的核心参数与实施步骤
以公司主力立式加工中心为例,定位精度需稳定控制在±0.005mm以内,重复定位精度≤0.003mm。实现路径包括:
- 丝杠预拉伸:预紧力设定为额定动载荷的8%~12%,补偿热伸长
- 光栅尺全闭环:分辨率0.1μm,直接反馈工作台实际位置
- 主轴热对称设计:配合油冷机将温升控制在≤2℃/h
在智能生产线定制项目中,我们会先采集72小时连续加工数据,再建立误差映射表。
误差补偿的三个实操要点
反向间隙补偿不能一劳永逸。建议每500小时复测一次,补偿值写入数控系统参数#1851。螺距误差补偿采用激光干涉仪逐点测量,补偿间隔取5mm,共记录200~300个点位。伺服前馈增益需与机械谐振频率匹配,通常设为带宽的0.6~0.8倍,否则易引发爬行。
常见问题与排查方向
- 圆度超差:优先检查X/Y轴增益不匹配,偏差超过15%即需重新整定
- 表面振纹:多为丝杠轴承预紧失效,径向游隙应≤0.002mm
- 热漂移:环境温度波动>1.5℃/h时,需启动补偿模型实时修正
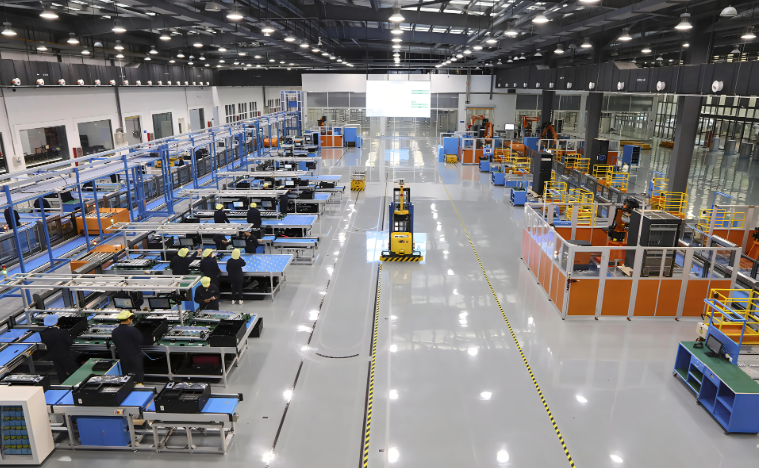
对于工业机器人配套的机加工单元,还需考虑机器人重复定位精度(±0.02mm)与数控设备精度的耦合影响。设备改造升级时,我们通常先做精度溯源,再决定是否更换光栅尺或调整控制算法。山东雷铭智能装备有限公司:自动化机械设备,智能生产线定制,数控加工设备,工业机器人配套,设备改造升级——每个环节的精度数据都需闭环验证。
精度不是调出来的,是设计、装配、补偿三者叠加的结果。把热误差和动态误差分开处理,比单纯提高丝杠等级更有效。