山东雷铭智能装备有限公司数控加工设备技术升级路径解析
数控加工设备的升级,从来不是简单的“换台新机器”那么轻松。山东雷铭智能装备有限公司在服务大量机械制造企业的过程中发现,很多工厂的痛点并非设备本身落后,而是工艺链路的匹配度出了问题——老设备加工精度尚可,但节拍跟不上;新设备功能强悍,却与现有产线的物流系统“水土不服”。这正是我们持续深耕技术升级路径的核心逻辑:让设备融入系统,而非让系统迁就设备。
一、从单机改造到整线联动的技术跃迁
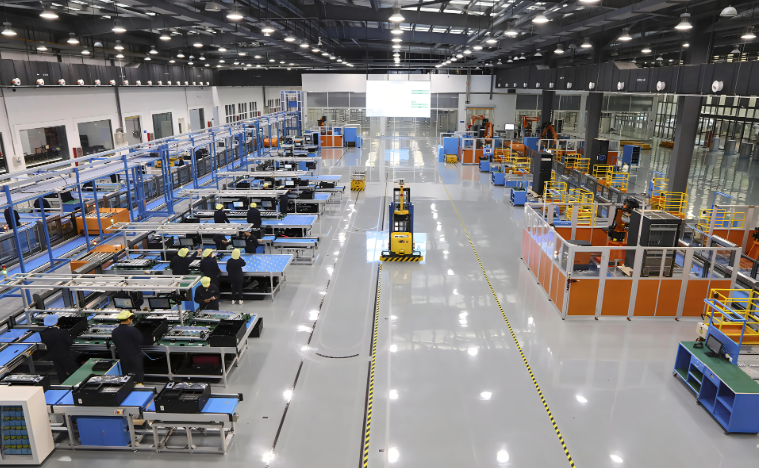
以我们近期完成的一条曲轴加工线改造项目为例,客户原有3台老式数控车床和2台加工中心,各自为战,上下料依赖人工。升级方案并非全部推翻,而是保留两台精度稳定的主机,加装工业机器人配套的自动上下料桁架,同时引入我们自研的MES接口模块。改造后,整线节拍从原来的单件8.5分钟压缩至5.2分钟,良品率从97.2%提升至99.1%。核心在于我们重新计算了每台设备的切削参数与刀具寿命曲线,而非简单堆叠自动化设备。
1. 设备改造升级的三大关键步骤
- 现状测绘与数据采集:连续72小时记录主轴负载、热变形曲线、换刀频次,找出真正的瓶颈工位。
- 模块化改造方案:针对数控系统、伺服驱动、液压夹具等不同层级,分别制定升级包。比如老旧FANUC 0i系统可保留,只更换伺服电机和编码器,成本仅为整机更换的30%。
- 联机调试与工艺验证:我们会用标准试件(45#钢,HRC28-32)连续切削200件,验证尺寸散差控制在±0.008mm以内,才算交付。
这里特别要提醒的是,很多企业忽略了“软升级”的价值。我们为客户免费提供刀具路径优化服务,仅调整进给率与切深分配,就能让部分老设备寿命延长2-3年,且表面粗糙度改善一个等级。
二、智能生产线定制的避坑指南
山东雷铭智能装备有限公司在承接智能生产线定制项目时,最常遇到的问题是客户对“柔性”的误解。他们以为一条线能加工所有零件就是柔性,实际上,真正的柔性是换型时间可控。我们的设计标准是:同类不同规格的工件换型时间不超过15分钟,跨类别换型不超过40分钟。为此,我们在夹具快换机构上采用零点定位系统,重复定位精度达到±0.005mm,同时搭配视觉引导的机器人抓取,避免人工调整。
需要留意的是,不要盲目追求全部工位自动化。有些工序(如去毛刺、视觉终检)在现阶段人工干预反而更经济。我们会在方案阶段提供“自动化度-投资回报”曲线,帮客户找到甜点区间,一般建议自动化率控制在75%-85%之间,剩余工位保留人工柔性。
常见问题解答
- 问:老设备改造后,还能享受原厂保修吗?
答:这取决于改造深度。如果只更换外挂附件(如刀具检测装置),原厂保修不受影响;若涉及主轴或系统更换,建议由我们出具第三方改造证明,并购买整线延保服务。 - 问:自动化机械设备改造的周期一般多长?
答:单机改造约7-15天,整线联动改造约30-45天,具体取决于非标夹具的设计复杂度。我们提供分阶段停产施工方案,尽量将停产时间压缩至周末或节假日。
最后想说的是,设备升级的终点不是“自动化”,而是“自适应”。山东雷铭智能装备有限公司目前正将数字孪生技术融入改造项目,让每一台设备在虚拟环境中先行模拟工艺,再回写实际参数。这条路没有捷径,但每一步都算数。如果您正面临产线效率瓶颈,不妨从一次数据采集开始,我们会给出不含水分的技术评估报告。